

Sherardizing تشکیل یک پوشش مقاوم در برابر خوردگی و آلیاژ روی-آهن بر روی سطح فولاد یا آهن است و این عملیات سطح فلزی شامل حرارت دادن جسم در یک ظرف دربسته با پودر روی است. یک فرآیند انتشار حرارتی رخ می دهد و روی در سطح فلزی جسم پخش می شود و آلیاژ روی-آهن را تشکیل می دهد. از آنجایی که روی از نظر الکتروشیمیایی کمتر از آهن است، محافظت فعال و کاتدی ایجاد می کند. این بدان معنی است که تا زمانی که روی به اندازه کافی در مجاورت مواد پایه باشد، مواد زیرلایه تحت تأثیر قرار نمی گیرند. استاندارد EN ISO 14713 طول عمر لایههای روی را در دستههای خوردگی مختلف توصیف میکند و دستورالعملها و توصیههایی را در مورد اصول کلی طراحی ارائه میدهد که برای محصولاتی که باید برای محافظت در برابر خوردگی پوستهسازی شوند، مناسب است. عمر مورد انتظار یک لایه رویی 35 میکرومتر به طور متوسط بیش از 20 سال در یک محیط شهری است (C3). پوششی با ضخامت یکنواخت بین 10 تا 75 میکرومتر با استفاده از این روش قابل دستیابی است، که هم برای محصولات فولادی کوچک و هم از نظر هندسی پیچیده ایدهآل است، و طبق استاندارد EN ISO 17668:{10}} پوششهای انتشار روی روی محصولات آهنی، وجود دارد. چندین ضخامت مختلف از شراردیز موجود است که معمولاً به عنوان کلاس های زیر شناخته می شوند.
√ کلاس 10 حداقل ضخامت 10 میکرومتر
√حداقل ضخامت کلاس 15 15 میکرومتر
√حداقل ضخامت کلاس 30 15 میکرومتر
√حداقل ضخامت کلاس 45 45 میکرومتر
√حداقل ضخامت کلاس 60 60 میکرومتر
√حداقل ضخامت کلاس 75 75 میکرومتر
Sherardizing (پوشش انتشار حرارتی) برای کشورهای مختلف به نام های زیر نیز شناخته می شود:
√آبکاری روی انتشار (آلمان)؛
√پوشش انتشار حرارتی (روسیه)؛
√گالوانیزه انتشار حرارتی (اوکراین)؛
√گالوانیزه بخار (بریتانیا)؛
√پوشش انتشار روی (ایالات متحده);
√پوشش بین فلزی روی (روسیه)؛
√گالوانیزه نفوذ حرارتی روی (اسرائیل).

ما خدمات ساخت ثانویه از جمله برش لیزری، شکل دهی رول، خمش، مهر زنی، جوشکاری، نوار چسب و مونتاژ را ارائه می دهیم و می توانیم اندازه تا 3700 میلی متر در 800 میلی متر را برش دهیم.
| گزینه های پس از درمان Sherardizing |
پس از sherardizing، بار ظرف خنک می شود. یک فرآیند غربالگری، اقلام شرارد شده را از مخلوط شراردیزه استفاده نشده جدا می کند. محصولات با لایه های بین فلزی روی-آهن، در نهایت پس از عملیات (با فسفاته کردن، کرومات یا سایر فرآیندهای غیرفعال سازی مناسب) انجام می شوند که منجر به یک سطح تمیز و غیرفعال می شود. استفاده از اقلامی که با لایه های بین فلزی روی-آهن پوشیده شده اند به عنوان پرایمر یا پوشش پایه برای سیستم های دوبلکس رایج است. علاوه بر خواص مقاومت در برابر خوردگی و سایش بالا، سطح چسبنده برای موارد زیر بسیار خوب است:
√ اتصال فلز به لاستیک
√رنگ آمیزی
√روان کننده ها
√کاربرد پوشش های ارگانیک
√درزگیرها
√روغن ها
حفاظت ایجاد شده توسط پوشش شراردیزه شده به این ماده بستگی به روش اعمال پوشش، طراحی محصول و محیط خاصی دارد که محصول در معرض آن قرار می گیرد. محصول شرارد شده را میتوان با اعمال پوششهای اضافی (خارج از محدوده ISO 14713-3:2009)، مانند پوششهای ارگانیک (رنگهای مرطوب یا پوششهای پودری) بیشتر محافظت کرد. هنگامی که بر روی محصولات sherardized اعمال می شود، این ترکیب از پوشش ها اغلب به عنوان "سیستم دوبلکس" شناخته می شود. راهنمایی کلی در مورد این موضوع را می توان در ISO 12944-5 و EN 13438 یافت، در حالی که حفظ حفاظت در برابر خوردگی در سرویس فولاد با پوشش های sherardized خارج از محدوده ISO 14713-3:2009 است.
| استانداردهای مربوطه Sherardizing |
تعدادی از استانداردهای مرتبط با sherardizing در زیر ذکر شده است:
1. ISO 14713
1.1 قسمت 1: پوشش های روی، اصول کلی طراحی و مقاومت در برابر خوردگی
1.2 بند 3، sherardizing - دستورالعمل ها و توصیه هایی برای حفاظت در برابر خوردگی آهن و فولاد در سازه ها
2. BS EN 13811:2003، sherardizing - پوشش های انتشار روی در محصولات آهنی - مشخصات
3. EN ISO 17668:2016 - پوشش های انتشار روی در محصولات آهنی - sherardizing - مشخصات
4. BS 7371-8، مشخصات پوشش sherardized اتصال دهنده ها
5. BS EN 13438، رنگ و لاک. پوشش های آلی پودری برای محصولات فولادی گالوانیزه گرم یا شراردیزه برای اهداف ساختمانی
6. BS EN 15773، کاربرد صنعتی پوششهای آلی پودری برای محصولات فولادی گالوانیزه یا شراردیزه گرم [سیستمهای دوبلکس] - مشخصات، توصیهها و دستورالعملها
7. ISO 12944-5، رنگ و لاک - حفاظت در برابر خوردگی سازه های فولادی توسط سیستم های رنگ محافظ
8. ISO 9223، خوردگی فلزات و آلیاژها - خورندگی جوها - طبقه بندی، تعیین و برآورد
9. ISO 3882، پوشش های فلزی و غیر آلی - بررسی روش های اندازه گیری ضخامت
10. ISO 2859،
10.1 قسمت 1: طرحهای نمونهبرداری نمایهسازی شده با محدودیت کیفیت پذیرش (AQL) برای بازرسی لات به لات
10.2 قسمت 2: طرح های نمونه گیری نمایه شده با کیفیت محدود (LQ) برای بازرسی قطعه ایزوله
10.3 قسمت 3: روش های نمونه برداری پرش
11 ISO 1463، پوشش های فلزی و اکسیدی - اندازه گیری ضخامت پوشش - روش میکروسکوپی
| مزایای شراردیزینگ |
√ پوشش یکنواختی که تمام نواحی اقلام کوچکتر و نامنظم را بدون اثر نامطلوب تجمع اوج پوشش می دهد.
√ انواع فولاد مانند فنر، فولاد با مقاومت بالا، چدن، فولاد آهنگری یا فلز متخلخل مناسب هستند.
√ بدون هیدروژن، حذف کامل تردی هیدروژن.
√ پایه عالی برای رنگ.
√ پوشش روی کاملتر از گالوانیزه.
√ قابلیت جابجایی اشکال پیچیده مانند لوله ها.
√ مناسب برای اتصال دهنده هایی مانند مهره، واشر، پیچ و میله، رزوه ها پر نمی شوند.
√ فرآیند دمای پایین تر که از دست دادن خواص مکانیکی و شکل قطعات مانند فولادهای فنری و بست ها جلوگیری می کند.
√ به راحتی پوشش های بالایی را می پذیرد، بدون نیاز به پرایمرهای گران قیمت.
√ فرآیند تخلیه سازگار با محیط زیست بدون انتشار سمی.
√ عملکرد بالا ساخته شده برای ماندگاری
√ سختترین پوششهای روی، مقاومت نسبتاً زیادی در برابر آلودگی صنعتی بالا و حمل و نقل خشن دارند.
√ مقاومت در برابر نمک پاشش تا 800 ساعت
√ پوشش یکنواخت
√ مقاومت قوی در برابر آسیب
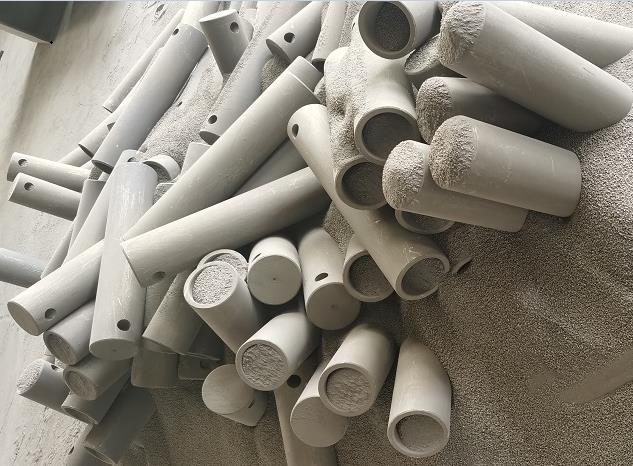
Sherardizing تولید

Sherardizing کلاس 45
| گالوانیزه گرم در مقابل شراردیزینگ |
گالوانیزه گرم غوطه ور کردن قطعات فولادی در یک حمام داغ مذاب است که با سطح فلز پایه آلیاژ می شود و باعث ایجاد یک پوشش بادوام می شود که پوسته نمی شود و پوسته نمی شود و سپس فولاد گالوانیزه تمام شده می تواند به محصول نهایی تبدیل شود. که کاملاً از خوردگی محافظت می شود.
در حالی که sherardizing پوشش روی کامل تری را نسبت به گالوانیزه گرم ایجاد می کند، برای sherardizing به اندازه بشکه محدود می شود. به طور معمول، قطعات sherardized بسیار کوچکتر از گالوانیزه غوطه ور گرم انتظار می رود قطعات گالوانیزه در حال چرخش.
برای sherardizing، پوشش از مواد پایه رشد می کند و پوشش های باند انتشار یکنواخت را تشکیل می دهد، و این فرآیند امکان پردازش اشکال پیچیده را فراهم می کند، به طوری که حتی قسمت های توخالی مانند لوله ها را می توان پوشش داد، و نخ ها پر نمی شوند. به علاوه، به دلیل دمای پایین فرآیند، فولاد سخت شده و سکوریت شده، خواص مکانیکی مفید خود را در طول فرآیند sherardizing از دست نخواهد داد.
Sherardizing در یک اتمسفر بدون هیدروژن انجام می شود، می تواند از هر گونه شکنندگی هیدروژنی جلوگیری کند. در ارتباط با سیستمهای غیرفعال یا رنگهای خاص، مقاومت در برابر خوردگی عالی است و یک پوشش روی قربانی و یک پوشش مانع بیاثر را تشکیل میدهد. بنابراین پوشش sherardized برای روکشهای رویه به خوبی تنظیم میشود، که دستیابی به دوبلکس را با هزینه کمتر آسانتر میکند.
| Sherardizing چقدر می تواند دوام بیاورد؟ |
طول عمر سطح شرارد شده به محیط کاربرد و ضخامت پوشش روی بستگی دارد. طبق استاندارد EN ISO 14713، طول عمر پوششهای روی با 35 میکرومتر در شرایط آب و هوایی شهری (C3) بیش از بیست سال است.
Fabmann بر اساس استاندارد BS EN 13811: 2003 درمان شراردسازی را اتخاذ می کند و محصولات ما عمدتاً در صنایع زیر استفاده می شوند:
√ ساخت و ساز
√ نفت و گاز
√ مخابرات
√ انرژی و ابزار
√ دریایی
√ معدن و تونل سازی (پشتیبانی از سقف)
با توجه به خاصیت شاراردیزاسیون، استفاده از یک پوشش رنگ اضافی، یک سیستم حفاظتی با حفاظت، عملکرد و طول عمر فوق العاده عالی را فراهم می کند. به دلیل نقش فداکارانه و مانع درزگیر، پوشش دوبلکس تا حد زیادی مقاومت در برابر خوردگی جوی، مقاومت شیمیایی، کاهش اصطکاک، مقاومت الکتریکی و مقاومت در برابر سایش را بهبود می بخشد. Fabmann خدمات پوشش دوگانه (پوشش پلیمری یا معدنی در بالای sherardizing) را برای براکت ها، صفحات، اتصالات، لولاها و سخت افزارهای ساخته شده سفارشی ارائه می دهد.

براکت Sherardized

براکت اتصال Sherardized

اتصال دهنده Sherardized

قطعات شرارد شده

براکت U Sherardized

بازرسی Sherardizing

مهره ریخته گری شارارد

سخت افزار Sherardized

قطعات سفارشی Sherardized

آجیل شرارد شده

براکت فولادی سفارشی Sherardized

براکت فولادی Sherardized

پوشش ضد خوردگی روی لوله فولادی Sherardized
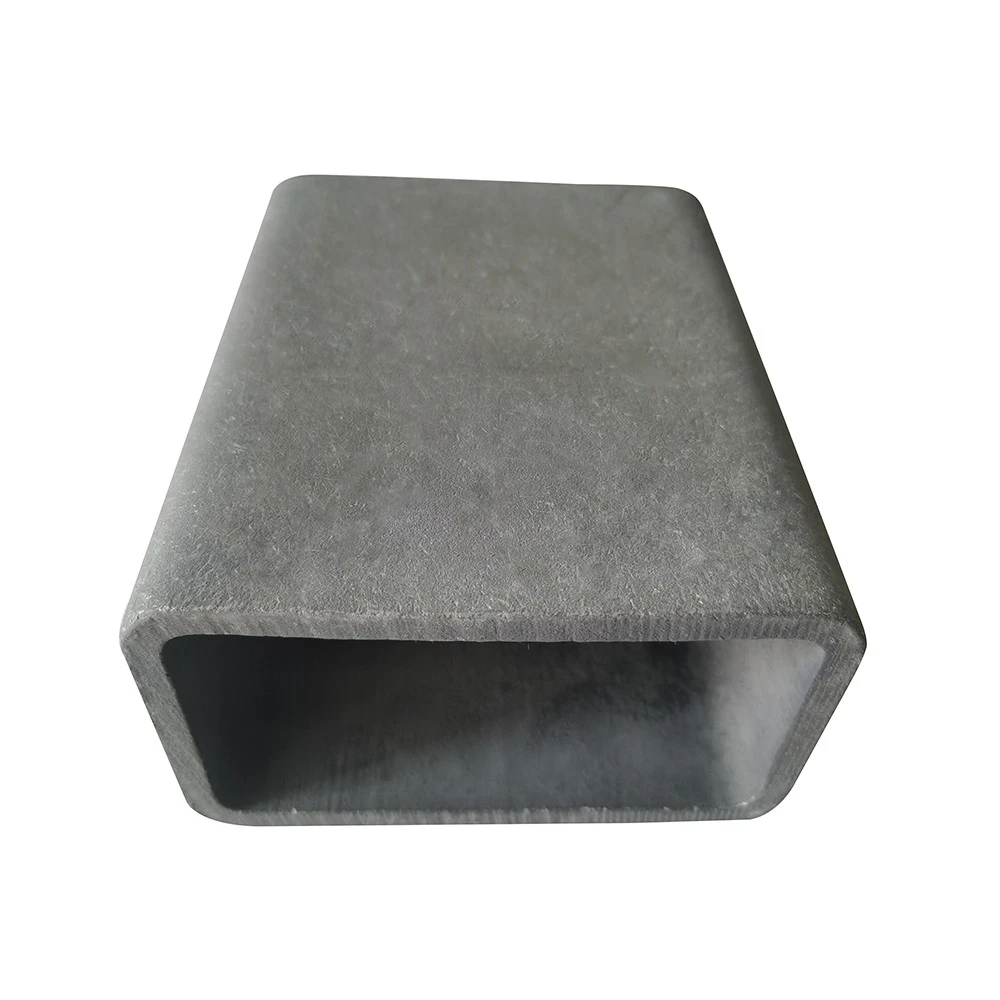
لوله فولادی Sherardized

نقاشی روی بست های شراردیزه

میله و مهره شرارد شده

میله شرارد شده
چرا sherardizing؟
Sherardizing می تواند یک پوشش یکنواخت و مقاوم در برابر خوردگی از روی روی سطح اجسام آهنی یا فولادی ایجاد کند. قطعات فولادی در یک ظرف مهر و موم شده با روی ریز تقسیم شده تا دمایی کمتر از نقطه ای که روی در آن ذوب می شود گرم می شود. این دو فلز با هم آمیخته می شوند و آلیاژهای روی و آهن و یک لایه خارجی روی خالص را در یک پوشش چسبنده تشکیل می دهند که در برابر خوردگی مقاومت می کند و پایه ای عالی برای رنگ می سازد.
Sherardizing در مقابل گالوانیزه
گالوانیزه کردن با بخار، گالوانیزه کردن با انتشار حرارتی یا گالوانیزه خشک نیز نامیده می شود و قطعات فولادی در یک درام پر از گرد و غبار روی در دمای بالا نورد می شوند، جایی که روی تبخیر و پخش می شود و به فولاد می چسبد و در بسیار کوچکی پر می شود. شکاف ها
گالوانیزه گرم نیاز به یک پوشش روی دارد که در یک حمام داغ مذاب روی فولاد اعمال شود. همچنین به فولاد نیاز دارد که از یک سری حمام های پیش تصفیه عبور کند تا اطمینان حاصل شود که روی کاملاً به آهن موجود در فولاد می چسبد بدون اینکه هیچ جسم خارجی دیگری مانع شود. سپس روی به آهن موجود در فولاد ذوب میشود و یک پوشش بادوام ایجاد میکند که پوسته نمیشود یا پوسته پوسته نمیشود، و سپس فولاد گالوانیزه تمامشده میتواند به محصول نهایی تبدیل شود که کاملاً از خوردگی محافظت میشود.
In short, sherardizing is more suitable for fasteners or small parts where good fitting is critical, or for high strength fasteners (>استحکام کششی نهایی 170 ksi/1172 مگاپاسکال) مستعد شکنندگی هیدروژن به دلیل فرآیند گالوانیزه گرم. همچنین برای رنگ آمیزی یا پوشش پودری قطعات کار فولادی مشخص شده است زیرا این پوشش ها را می توان بر روی پوشش ناهموار اما یکنواخت با حداقل آماده سازی سطح اعمال کرد. همچنین می توان آن را روی براکت ها، صفحات، مهاربندها، پروفیل های کانال، پست های نگهدارنده سقف و پروفیل های لوله اعمال کرد. فرآیند کلی به دلیل اندازه درام محدود، گرانتر از گالوانیزه گرم است و با توجه به الزامات مشخصات، میتواند شش تا هشت ساعت طول بکشد تا پوشش پوشش داده شود.
هزينه شارارديزه چقدر است؟
اگر محصولات کوچکی مانند اتصال دهنده ها یا براکت ها باشد، کمی ارزان تر از گالوانیزه گرم است. اگر قطعه کار بزرگی باشد، به دلیل بهره وری کم که به دلیل اندازه محفظه شراردیزاسیون محدود می شود، هزینه گالوانیزه گرم در مقایسه با گالوانیزه گرم بیشتر است.
ظاهر پوشش sherardized چگونه است؟
روکش زینکی که اعمال می شود یکنواخت بوده و دقیقاً خطوط محصول را دنبال می کند و ظاهری خنثی و خاکستری مات دارد.
آیا sherardizing خواص مکانیکی فولاد را تغییر می دهد؟
پاسخ منفی است. زیرا شاراردیزاسیون در محدوده دمایی پایینتری بین 330-425 درجه انجام میشود، که به قطعات اجازه میدهد تا به صورت خردهبندی شوند، و این با اصول مرتبط با متالورژی فولاد مطابقت دارد زیرا دماهای درگیر در فرآیند گالوانیزه بسیار کمتر از فولادهای سازه ای فورت محدوده انتقال
سختی پوشش sherardized چقدر است؟
لایه آلیاژ روی-آهن دارای نقطه ذوب قابل توجهی بالاتر از روی خالص (Tm=419.5 درجه) است، سطح آن در برابر دما مقاوم تر و سخت تر است. سختی لایه آلیاژی بالای 400 HV (41 HRC) است. به دلیل محتوای آهن، پوششهای شراردیزه نجیبتر از پوششهای روی خالص هستند که تأثیر مثبتی بر مقاومت در برابر خوردگی دارد.
چرا sherardizing یک جایگزین برتر برای گالوانیزه گرم است؟
Sherardizing همچنین محافظت طولانی مدت در برابر خوردگی را بهبود می بخشد و سه مزیت دیگر نیز دارد:
✔سخت ترین از تمام روکش های روی
✔ نرخ خوردگی پوشش های روی با گذشت زمان در اتمسفرهای بسیار آلوده افزایش می یابد، با این حال ماهیت پوشش Sherardized آن را کمتر مستعد این امر می کند.
✔ اجتناب کامل از شکنندگی هیدروژن، شکنندگی هیدروژن می تواند به طور قابل توجهی انعطاف پذیری و ظرفیت باربری فولاد را کاهش دهد و در نتیجه شکست غیر قابل پیش بینی را به همراه داشته باشد. فرآیند Sherardizing بدون هیدروژن و کاملا خشک است، بنابراین از هر گونه اثر نامطلوب ناشی از شکنندگی هیدروژن جلوگیری می کند. روش دیگر، فرآیند گالوانیزه کردن هیدروژن را جذب می کند، به این معنی که شکنندگی هیدروژن بسیار بیشتر است. بنابراین، این فرآیند پوشش روی به طور گسترده ای برای اتصال دهنده ها و زنجیرهای با استحکام بالا مورد استفاده در معدن و صنایع دریایی استفاده می شود.
مزیت بست های شراردیزه چیست؟
این میتواند نیاز به رزوهکاری مجدد یا کارهای اصلاحی بیشتر را از بین ببرد، زیرا پوشش شراردیزه شده در تمام سطوح در دسترس یکنواخت است بدون اینکه اوج روی گوشهها یا روی نخها ایجاد شود. این ویژگی برای پوشش دادن اشکال پیچیده و نامنظم که ممکن است با سایر فرآیندهای پوشش روی دشوار باشد، ایده آل است.
ویژگی کلی sherardizing چیست؟
برای داشتن دیدی عینی از ویژگی کلی آن، بهتر است مقایسه ای با سایر پوشش های روی داشته باشید. در نمودار زیر می توانید ببینید که چگونه شراردیزینگ در مقایسه با گالوانیزه گرم و آبکاری روی رتبه بندی می شود.
هزینه | شراردیزاسیون | آبکاری روی | گالوانیزه گرم |
سطح متوسط | کم | سطح متوسط | |
استانداردهای بریتانیا و اتحادیه اروپا | BS EN IS0 17668:2001 | BS1706/BS | BS729/BS EN ISO146 |
BS7371 قسمت 8:1999 | BS 3382-2 برای بست | ||
ضخامت پوشش روی | 15-80μm یا بیشتر | 5-25μm | 45-200μm |
چسبندگی | عالی، آلیاژی با بستر | ضعیف، بدون آلیاژ با بستر | خوب، مقداری آلیاژ با بستر |
یکنواختی | رسوب بخار عالی، یکنواختی را تضمین می کند، ایده آل برای اجزای با شکل نامنظم، فرورفته و رزوه ای و تحمل سخت برای مونتاژ دقیق. | روی مذاب ضعیف در نقاط تخلیه تجمع می یابد. | رسوب ضعیف روی در گوشه ها، نخ ها و سوراخ ها. |
مقاومت در برابر سایش | عالی، سخت ترین پوشش روی به دلیل آلیاژ آهن. پوشش را فقط می توان با محلول شیمیایی یا مکانیکی پاک کرد. | خوب است، می تواند شکل گیری را تحمل کند، اما عمدتاً برای اجزای نهایی اعمال می شود. | خوب، یک پوشش بادوام سخت است اما نمی تواند شکل گیری را تحمل کند. |
پس از درمان سطحی | عالی، یک آلیاژ روی آهن عالی را تشکیل می دهد که بدون نیاز به پرایمر یا آماده سازی سطح، پوشش های رویی را می پذیرد. پوشش بالایی مانند رنگ ها، پوشش های پودری، چسباندن پوششی و لاستیکی انتخاب محبوبی است. | ضعیف، نیاز به پردازش بیشتر برای اطمینان از چسبندگی دارد | ضعیف، نیاز به پیش تصفیه مانند سندبلاست با توجه بیشتر به نیروی انفجار یا پرایمر مناسب برای اطمینان از چسبندگی دارد. |
تردی هیدروژنی | هیچ خطری وجود ندارد، زیرا از اسید استفاده نمی شود، و این فرآیند خشک است و هیچ منبع هیدروژنی ندارد. | خطر بالا، به دلیل استفاده از اسید برای فرآیند ترشی. | خطر بالا، به دلیل استفاده از اسید برای فرآیند ترشی. |
رنگ | خاکستری مات | رنگ های محبوب زرد/طلایی، شفاف/آبی، سیاه و سبز هستند. | روشن و براق است، اما در عرض یک سال، ظاهر خاکستری مات و یکنواختی پیدا می کند. |
ساعت نمک پاشی | ضخامت پوشش متوسط می تواند به 720 ساعت برسد و پوشش ضخیم تر می تواند به 1000 ساعت برسد. | با افزودن روکش های رویی معروف به کرومات و حداقل استاندارد 96 ساعت است. | برای نیاز به ضخامت HDG متوسط، باید 480 ساعت بگذرد و برای محیط با خورندگی بالا، پوشش ضخیم تر برای عبور از 720 ساعت مورد نیاز است. |
هزینه نگهداری پوشش sherardized چقدر است؟
پوشش Sherardized به دلیل مقاومت در برابر سایش و ویژگی های سختی آن دارای مزیت رقابتی بسیار بالایی است و بنابراین با افزایش چرخه عمر نیاز به نگهداری کمی دارد. بنابراین، sherardizing منجر به هزینههای کلی پایینتر چرخه عمر میشود و زمانی که صحبت از حفاظت در برابر خوردگی برای کاربرد در فضای باز میشود، یک انتخاب رقابتی است.
چند پوشش روی مختلف را می توان روی محصولات فولادی اعمال کرد؟
شش روش مختلف برای اعمال پوشش روی بر روی سطوح فولادی وجود دارد و اینها نیز هستند
✔ گالوانیزه گرم
✔ سمپاشی حرارتی
✔ گالوانیزه مکانیکی (آبکاری مکانیکی)
✔ گالوانیزه با دمای بالا (HTG)
✔ آبکاری که به آن آبکاری روی نیز می گویند
✔ Sherardizing، همچنین به عنوان گالوانیزه بخار یا گالوانیزه خشک شناخته می شود
آبکاری و آبکاری برای سازه های فولادی استفاده نمی شود، اما برای اتصالات، اتصال دهنده ها، زنجیرها و سایر موارد کوچک مانند براکت ها استفاده می شود. به طور کلی، حفاظت در برابر خوردگی توسط پوشش های فلزی تا حد زیادی به انتخاب فلز پوشش و ضخامت آن بستگی دارد و تا حد زیادی تحت تأثیر روش کاربرد قرار نمی گیرد. گالوانیزه گرم فرآیندی است که شامل غوطه ور کردن اجزای فولادی برای پوشش دهی در حمام روی مذاب (در حدود 450 درجه) پس از ترشی و روان شدن و سپس خارج کردن آن است. سطوح غوطه ور شده به طور یکنواخت با آلیاژ روی و لایه های روی پوشانده می شوند که یک پیوند متالورژیکی با بستر ایجاد می کنند. پوشش حاصل بادوام، سخت، مقاوم در برابر سایش است و حفاظت کاتدی (فداکاری) را برای هر ناحیه کوچک آسیب دیده که در آن بستر فولادی در معرض قرار می گیرد، فراهم می کند. پوششهای پاشیده شده حرارتی روی، آلومینیوم و آلیاژهای روی-آلومینیوم، حفاظت درازمدت در برابر خوردگی سازههای فولادی در معرض محیطهای تهاجمی را فراهم میکنند. آنها جزء مهمی از سیستم های پوشش هستند که در حال حاضر توسط ریل شبکه مشخص می شوند و معمولاً در عرشه پل های فولادی قبل از روکش با سیستم های آسفالت ماستیک استفاده می شوند.
آیا برای شاراردیزاسیون نیاز به پیش تصفیه است؟
بله، پیش تصفیه لازم است و معمولا سندبلاست است. اگر روی قطعات کار با گریس پوشانده شده است، اگر می خواهید پیچ و مهره های با استحکام بالا را شرارد کنید، باید بدون استفاده از فرآیند ترشی گریس را جدا کنید.
چگونه می توان لوله ها و پروفیل های مقطع توخالی را شراردیز کرد؟
Sherardizing ضخامت یکسانی را در داخل و خارج ایجاد می کند و هیچ اقدام احتیاطی برای مقاطع کانال توخالی لازم نیست. با این حال، گرد و غبار روی و مخلوط ماسه باید قبل از شروع فرآیند انتشار حرارتی در لوله ها و پروفیل های لوله بارگذاری شود.
چگونه محصولات شرارد شده را نگهداری کنیم؟
نگهداری از اقلام شرارد شده بدون هیچ گونه تصفیه پس از اتمام، همیشه باید از شرایط مرطوب یا مرطوب جلوگیری کند، که می تواند منجر به تشکیل زودرس خوردگی سفید شود که به آن زنگ سفید روی سطح روی نیز می گویند. اجزای sherardized به شکل پروفیل های لوله و پروفیل های مقطع، باید همیشه به صورت عمودی و آزاد ذخیره شوند تا از به دام افتادن آب یا هر سیال خورنده جلوگیری شود.
آیا پوشش sherardized برای پوشش دوبلکس مناسب است؟
بله، این یک نوع پوشش بسیار مقرون به صرفه برای عملیات پوشش دوبلکس است زیرا روکش خاکستری مات آن یک سطح بافتی ایجاد می کند که کلید عالی برای اتصال بعدی با روغن ها، رنگ ها و لاک ها فراهم می کند و نیاز به پرایمرهای گران قیمت اضافی را از بین می برد. در نتیجه، استفاده از رنگ بر روی یک پوشش شرارد شده با کاهش هزینه و افزایش طول عمر همراه است.
استانداردهای پوشش ارگانیک پودری روی محصولات شراردیزه یا گالوانیزه گرم چیست؟
آخرین استاندارد EN 15773:2018 است که توافقات بین مشتری، گالوانیزه کننده یا شراردایزر، تامین کنندگان مواد شیمیایی و اعمال کننده سیستم های پیش تصفیه و پوشش آلی پودری را مشخص می کند. همچنین کیفیت اجناس گالوانیزه یا شراردیزه ای را که قرار است پوشش های آلی پودری روی آنها اعمال شود و نیز برای پوشش های آلی پیش تصفیه و پودری که برای کاربرد در اجناس گالوانیزه یا شراردیزه در نظر گرفته شده اند، مشخص می کند.
این استاندارد در مورد استفاده از پوششهای آلی گالوانیزه گرم، شراردیزه و پودری با فرآیندهای صنعتی کنترلشده در محصولاتی که از فولاد تشکیل شده یا از آن ساخته شدهاند، اعمال میشود. این استاندارد برای محصولات گالوانیزه گرم، گالوانیزه مطابق با EN ISO 1461 و EN 10240 یا محصولات شرارد شده مطابق با EN ISO 17668، و همچنین قطعات این محصولات ساخته شده از ورق گالوانیزه مداوم و نوار گالوانیزه مطابق با EN 1034 اعمال می شود. که پس از گالوانیزه کردن و/یا مونتاژ یا شرارد کردن، سیستم پوشش آلی پودری اعمال می شود. این استاندارد همچنین برای محصولاتی اعمال می شود که طبق استانداردهای محصول خاصی که سیستم های آلی پودری برای آنها اعمال می شود، گالوانیزه گرم یا شراردیزه شده اند.
آیا غیرفعال سازی برای sherardizing ضروری است؟
برای دستیابی به مقاومت در برابر خوردگی بهتر، قطعات sherardized باید غیرفعال شوند. این فرآیند باعث تولید یک فیلم غیرفعال می شود که می تواند یک پوشش تبدیل فسفات یا کرومات باشد که از تشکیل زودرس محصول خوردگی سفید نامطلوب اکسید روی جلوگیری می کند. از آنجایی که پوشش sherardized آلیاژی از روی و آهن است، چنین آلیاژی استفاده از فسفات روی را به جای فرآیند کرومات برای محافظت از روی و آهن ترجیح می دهد. یک پوشش فسفات همچنین می تواند دمای بالاتری را نسبت به یک لایه کرومات تحمل کند و در نتیجه در عملیات بعدی مانند میناکاری اجاق گاز خراب نمی شود.
آیا برای پوشش دوبلکس روی روکش sherardized نیاز به غیرفعال سازی دارید؟
بله، غیرفعال کردن سطح شرارد شده توصیه می شود زیرا غیرفعال سازی فسفات روی حذف آلاینده های سطح تولید شده توسط ماشین کاری و ساخت است که محل های خوردگی بالقوه هستند که در نهایت منجر به خراب شدن یک جزء در صورت عدم حذف می شود.
طول عمر محصولات شرارد شده چقدر است؟
طول عمر محافظ در برابر خوردگی به مقدار روی اعمال شده و خورندگی محیط بستگی دارد. چادرهایی با پوشش ضخیم تر برای ارائه زمان خدمات طولانی تر. طبق استاندارد EN ISO 14713 طول عمر لایه های روی را در دسته های مختلف خوردگی توصیف می کند. زمان مورد انتظار سرویس یک لایه رویی 35 میکرومتر به طور متوسط بیش از 20 سال در یک محیط شهری است (C3).
آیا پوشش sherardizing محافظت کاتدی را فراهم می کند؟
از آنجایی که روی از نظر الکتروشیمیایی کمتر از آهن است، محافظت فعال و کاتدی ایجاد می کند. به این معنی که روی در مجاورت ماده پایه قرار می گیرد، دومی تحت تأثیر قرار نمی گیرد. هر گونه خراشیدگی روی پوشش شراردیزه شده به روشی خود ترمیم شونده توسط روکش شراردیزه شده پر می شود.
چه نوع محصولاتی برای شیرین کاری مناسب هستند؟
به طور کلی تقریباً همه انواع محصولات فولادی به جز سازه های بزرگ و تیرها یا لوله های بلند برای شرردسازی مناسب هستند. به طور معمول، sherardizing برای قطعات کار فولادی است که نیاز به پرداخت یکنواخت، مقاومت در برابر سایش، حفاظت در برابر خوردگی خوب، اتصالات محکم و مونتاژ دقیق دارند. بنابراین، قطعه کار نسبتاً کوچک مانند براکتها، بستها، زنجیرههای فولادی و لولههای دیواره ضخیم که برای بولاردهای سنگین مورد استفاده قرار میگیرند، شرارد میشوند.
آیا شراردیزاسیون تاثیری بر محیط زیست دارد؟
به طور کلی، در پیش تصفیه تولید sherardizing فقط از دستگاه شات بلاست برای از بین بردن زنگ و روغن و استفاده از کیسه های پارچه ای برای حذف گرد و غبار استفاده می شود. تکنولوژی sherardizing فرآیند نفوذ جامد روی است که یک فرآیند پوشش بسته است و بخار روی یا دود روی تولید نمی شود. قطعه کار و عامل کمکی در یک دستگاه دربسته نفوذ کرده و از هم جدا می شوند که هیچ تاثیری بر محیط اطراف ندارد.
به طور خلاصه، sherardizing تأثیر بسیار کمی دارد زیرا هیچ عملیات شیمیایی مورد نیاز نیست، و بنابراین یک سلام پوشش دوستدار محیط زیست است.
چند کلاس مختلف در sherardizing؟
چندین ضخامت مختلف از شراردیز موجود است که معمولاً به آنها کلاس گفته می شود و آخرین مشخصات ISO 17668:2016 به ضخامت پوشش به شرح زیر اشاره می کند.
حداقل ضخامت کلاس 10 10 میکرومتر
حداقل ضخامت کلاس 15 15 میکرومتر
حداقل ضخامت کلاس 30 30 میکرومتر
حداقل ضخامت کلاس 45 45 میکرومتر
حداقل ضخامت کلاس 60 60 میکرومتر
حداقل ضخامت کلاس 75 75 میکرومتر
کاربرد Sherardizing
فرآیند sherardizing مقاومت بسیار خوبی در برابر خوردگی برای انواع قطعات فولادی از جمله قطعاتی با تلرانسهای ضعیف ایجاد میکند. بنابراین دامنه کاربرد بسیار گسترده است به شرح زیر:
✔ ساخت و ساز ساختمان و مصالح صنعتی مهندسی مانند گیره داربست، لولا، مهره، پیچ و مهره، زنجیر، واشر، پیچ و میخ.
✔ برقی
✔ اتصال لاستیکی
✔ لوازم خانگی
✔ مخابرات (بازیابی کابل، اتصال کابل)
✔ سیستم ارتباطی (قلاب کابل، قفسه کابل)
✔ تونل و معدن (غلتک های نگهدارنده فولادی، زنجیر، قلاب و قلاب، سنجاق ایمنی، بست، تکیه گاه سقف، سیستم پیچ و مهره)
✔ مخابرات زیردریایی (مفاصل جهانی و محدود کننده خم)
✔ زیرساخت (مواد ساخت پل مانند غلطک ها، پیچ های لنگر ایمنی، صفحات پایه، صفحات مهاربندی، پین های پانل)
✔ موتور خودکار (سیستم تعلیق عقب)
✔ انرژی (پیچ رزوه دار، مهره، پیچ، پین ایمنی، فلنج، پیچ بالابر)
✔ روغن و گاز (فلنج، پیچ بالابر، میله نخ، پین ایمنی، زنجیر)
✔ مین (حفره ها، پایه های آب بند، زنجیر لنگر، تجهیزات بازیابی خط لوله، راهرو، پیچ و مهره)
✔ ریل (گیره و صفحات ریلی، تجهیزات دروازه، سیستم میرایی، فنر، مهره)
ایرادات رایج شراردیزینگ چیست؟
سه نوع عیب مرتبط با sherardizing وجود دارد:
✔ پوشش روی نازک تر از حد انتظار
✔ اتصال ضعیف به دلیل کیفیت گرد و غبار روی یا محتوای روی
✔ خراشیدگی و آسیب سطحی به دلیل عدم وجود فیکسچر در طول فرآیند شراردیزاسیون
در صورت نیاز به پوشش دوبلکس، قبل از شروع فرآیند رنگآمیزی، سطح آسیبدیده باید بتونهکاری شود.
آیا برای جفت گیری بست های شرارد شده به تلورانس روی رزوه ها نیاز دارید؟
پوشش sherardized رسوبی ایجاد می کند که باعث افزایش اندازه ابعاد خارجی و کاهش اندازه سوراخ ها و رزوه های ضربه خورده می شود. با این حال، ترخیص کالا همیشه ضروری نیست زیرا پوشش شراردیز یک پوشش یکنواخت است که معمولاً در اکثر تلرانس ها مناسب است. اگر مطمئن نیستید که گونه شما برای پوشش شراردیزینگ مناسب است یا خیر، همیشه می توانید با تیم فنی ما تماس بگیرید که می توانند در مورد نقشه ها و الزامات خاص مشاوره دهند.
آیا میتوانید روی پوشش دیگری مانند روکش روی یا پوشش گالوانیزه داغ، شررد کنید؟
توصیه نمی شود زیرا ما از کیفیت چسبندگی یا آماده سازی فلز پایه مطمئن نیستیم. بهتر است قطعه کار فولاد لخت را که عاری از چربی و کثیفی است و کاملاً شاتبلاست شده است، شراردیز کنید.
حداکثر اندازه ای که Fabmann می تواند sherardize کند چقدر است؟
حداکثر طولی که میتوانیم تحمل کنیم 3.7 متر است، و همچنین زنجیرههای فولادی، بستها، براکتهای سفارشی، پروفیلهای فولادی، پروفیلهای لوله، جوشها، قطعات آهنگری و قطعات ریختهگری شده را شرارارد میکنیم.
شاراردینگ چقدر به قطعه کار اضافه می کند؟
شاراردیزاسیون معمولاً حدود 7 0g/㎡ بر روی پوشش 10μm اضافه میکند و برابر با 0.23 اونس در هر فوت مربع است.
چگونه محصولات شرارد شده را بسته بندی می کنید؟
با توجه به این واقعیت که پوشش sherardized یک آلیاژ سخت روی و آهن است، بنابراین نیازی به محافظت اضافی ندارید. بسته بندی استاندارد استفاده از جعبه چوبی برای قطعات کوچک مانند بست ها، براکت ها و اتصالات است. اما، اگر نیاز به پوشش دوبلکس دارید، توجه بیشتری برای به حداقل رساندن آسیب حمل و نقل لازم است.
زمان هدایت فابمن چیست؟
معمولاً 3-5روز است، و اگر یک پروژه حجمی باشد، ممکن است یک تا دو هفته طول بکشد.
ضمانت Fabmann برای محصولات sherardizing چیست؟
Fabmann می تواند 1 سال ضمانت کیفیت برای تمام محصولات شرارد شده ما ارائه دهد.
MOQ Fabmann برای محصولات sherardized چیست؟
Fabmann می تواند 1 سال ضمانت کیفیت برای تمام محصولات شرارد شده ما ارائه دهد.
✔ MOQ Fabmann واقعاً به انواع محصول بستگی دارد، در زیر نمونه های معمولی آورده شده است:
✔ براکت های شرارد شده، یک پالت، حدود 800 کیلوگرم-1، 200 کیلوگرم
✔ زوایای sherardized، از چند صد کیلوگرم تا چند تن
✔ پروفیل لوله شرارد شده یا پروفیل باز، بزرگتر یا مساوی 12 تن
✔ تکیه گاه سقف شراردیزه، بزرگتر یا مساوی 12 تن
✔ بشقاب های شرارد شده، بزرگتر یا مساوی 1،000 کیلوگرم
مدت زمان کل شرکت Fabmann برای محصولات sherardized چقدر است؟
Fabmann خدمات کاملی را از ساخت فولاد تا عملیات نهایی نهایی مانند گالوانیزه اسپین، گالوانیزه داغ، شراردیزاسیون و پوشش دوبلکس ارائه میکند و معمولاً حدود 30-45روز طول میکشد. اگر به ما برای ارائه خدمات DDU نیاز دارید، ما نیز می توانیم ارائه دهیم. زمان حمل و نقل دریایی به اروپا حدود 40 روز است و تا اکثر کشورهای آسیایی حدود 5-15 روز است. بنابراین، کل زمان تولید از جمله حمل و نقل دریایی بین 50 روز تا 90 روز بستگی دارد که در کجا قرار دارید.
تگ های محبوب: sherardizing، چین، تولید کنندگان، تامین کنندگان، کارخانه، سفارشی


