

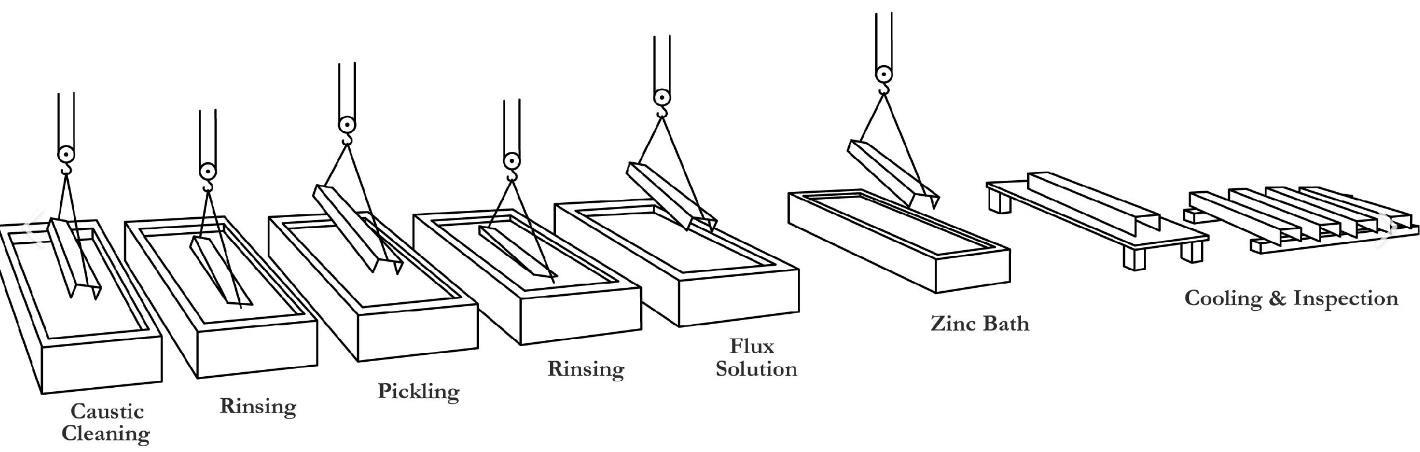
فرايند گالوانيزه شامل سه مرحله اساسی: سطح آمادگی گالوانيزه و بازرسی.
آماده سازی سطح
آماده سازی سطح مهم ترین گام در استفاده از هر نوع پوشش است. وقتی فولاد است از روي مذاب خارج چون نجس مناطق بدون پوشش باقی می ماند و اقدام اصلاحی باید به گرفته شده هر گونه شکست یا مطروحه در آماده سازی سطح نه آشکار خواهد شد.
سود سوز تمیز کردن-محلول قلیایی گرم است که اغلب برای حذف آلاینده های آلی مانند خاک رنگ نشانه گذاری گریس و روغن از سطح فلز استفاده می شود. Epoxies گریس یا جوشکاری سرباره باید قبل از گالوانيزه توسط شن پاش، بلاست یا دیگر وسایل مکانیکی مانند ماشین سنگ زنی یا سنگ زنی دستی حذف.
برای رسیدن به بزرگتر گالوانیزه ضخامت بلاست اغلب توصیه می شود.
برای کاهش شکست degrease o کارگاه استفاده از روغن مایع برای ساخت فولاد توصیه می شود.
اسید شویی-مقیاس و زنگ به طور معمول از سطح فولاد توسط در محلول رقیق اسید سولفوریک (5-15 درصد توسط حجم) یا دمای محیط اسید هیدروکلریک اسید شویی حذف می شوند.
اگر فولاد بسیار شدت اکسیده بوده، اسید شویی عادی به اندازه کافی نخواهد بود و بلاست اغلب مورد نیاز است.
Fluxing-Fluxing مرحله نهایی آماده سازی سطح در فرايند گالوانيزه است. حذف اکسیدهای fluxing و بیشتر اکسیدهای مانع از تشکیل شده در سطح فلز قبل از گالوانيزه.
گالوانيزه-در این مرحله مواد کاملا در حمام متشکل از حداقل 98% خالص روی مذاب غوطه ور است. دمای حمام را در مورد نگهداری می شود (440-449 C). تا رسیدن به دمای حمام آیتم های ساختگی در حمام غوطه ور هستند. واکنش فلز روی به سپس با آهن بر روی سطح فولاد به شکل آلیاژ intermetallic روي و آهن و آلیاژ این بنیاد برای هدف ضد خوردگی است.
بازرسی-انواع تست های ساده فیزیکی و آزمایشگاهی تعيين ضخامت یکنواختی پایبندی و ظاهر ممکن است انجام شود. محصولات بر اساس استانداردهای طولانی برقرار شد، خوب پذیرفته شده و مورد تایید گالوانیزهASTM A153,AS / NZS 4680، وJIS H8641 BS EN ISO 1461.
بازرسی بصری متداول ترین راه حل است. در عملی، کنترل کیفیت کارکنان صلیب هچ برای بررسی پایبندی استفاده می کنند. البته، متر روي متداول ترین ابزار برای بررسی گالوانیزه ضخامت دارد.





